Отвод: как выбрать угол, материал и тип соединения под конкретный узел трубопровода
2026-10-08
Содержание
- Угол: стандартные значения и когда нужен нестандартный
- Отвод по материалу: исполнение должно совпадать с трассой
- Таблица подбора: от задачи узла к параметрам заказа
- Отвод по технологии изготовления: сварной, штампованный или насадной
- Отвод и тип соединения: шесть вариантов и что они дают на монтаже
- Приёмка и документы: что фиксируется до отгрузки
- Короткая проверка спецификации перед отправкой
- Частые вопросы
Отвод — самая скромная строка в спецификации трубопровода и при этом одна из самых дорогих по последствиям ошибки. Труба задаёт протяжённость участка, а именно отвод определяет, где система начнёт терять давление, где появится лишний монтажный шов и насколько сложной окажется ревизия через год.
Парадокс в том, что выбирают его обычно по остаточному принципу: если труба подобрана, то к ней «в комплекте» берут и всё остальное. На практике узел поворота работает в других условиях, чем прямой участок: поток меняет направление, и нагрузка на стенку на этом повороте распределяется иначе.
Ниже — четыре решения, которые нужно принять по каждому поворотному отводу: угол, материал, тип соединения и технология изготовления. Все четыре задаются до размещения заказа и все четыре не меняются после запуска партии.
Угол: стандартные значения и когда нужен нестандартный
Первое решение — геометрия поворота. Наиболее распространённые углы — 45°, 90° и 180°. Этого набора достаточно для подавляющего большинства трассировок: он закрывает стандартные повороты, обход препятствий и разворот потока.
Однако трассировка не всегда укладывается в стандарт. Когда узел проходит в стеснённой компоновке или огибает существующую конструкцию, нужного угла в типовом ряду может не оказаться. В таких случаях применяются другие значения — например, 60°, которые изготавливаются по индивидуальному заказу в соответствии с требованиями конкретного проекта.
- 45° — плавное изменение направления и обход препятствий без резкого поворота потока.
- 90° — классический поворот в узлах разводки и выхода на стояки.
- 180° — разворот потока в компактных камерах и коллекторах.
- Нестандартный угол — стеснённая компоновка, узел с заданной геометрией или привязка к существующим коммуникациям.
Отвод с нестандартным углом решает ту же задачу без лишнего стыка — работа по врезке и по контролю шва выполняется один раз.
Практическое правило: попытка «собрать» нужный угол из двух стандартных деталей даёт лишний стык. А каждый стык — это дополнительный сварочный шов на монтаже и ещё одна точка контроля при приёмке.
Отвод по материалу: исполнение должно совпадать с трассой
Второе решение — материал. Он выбирается не по каталогу, а по условиям эксплуатации и по материалу самой трубы. Применяются чугун, нержавеющая сталь, легированная сталь, углеродистая сталь, цветные металлы и пластик; такой спектр позволяет подобрать исполнение под конкретную среду.
Ключевая ошибка здесь — подобрать материал по принципу «похоже на трубу». Если трасса выполнена из нержавеющей стали, отвод того же класса обязателен: разнородные материалы в одном стыке создают электрохимическую пару и переносят коррозионный риск именно на соединение.
- Углеродистая сталь — для систем водоснабжения, газоснабжения и общестроительных трубопроводов, где среда не агрессивна.
- Нержавеющая сталь — для сред, где коррозионная стойкость определяется по условиям эксплуатации: по этим системам в каталоге доступны отдельные исполнения марки 304, марки 316, марки 321 и марки 2205.
- Легированная сталь — для участков с повышенными требованиями по температуре и нагрузке.
- Чугун и цветные металлы — там, где исполнение задано проектной традицией объекта или спецификой среды.
Отвод из нержавеющей стали выбирают по среде, а не по стоимости: экономия на марке в одном узле перечёркивает расчёт всей трассы.
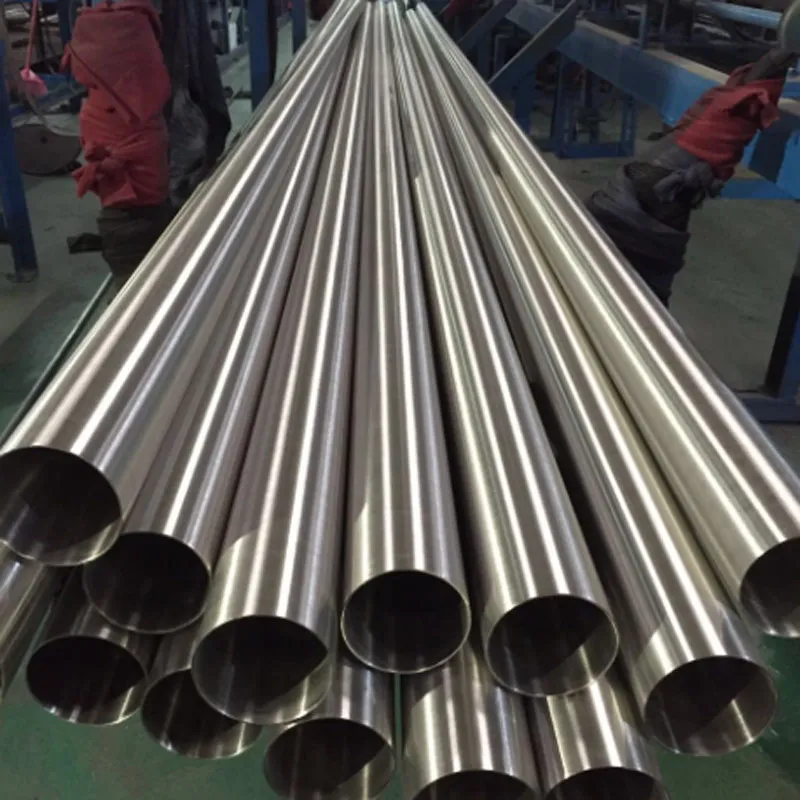
Отдельно стоит согласовать материал с типом трубы заранее. Если трасса собирается из сварной трубы из стального листа или из прямошовной стальной трубы, исполнение всех отводов узла закладывается в одной заявке — так проще выдержать совпадение по стандарту и получить один комплект документов.
Таблица подбора: от задачи узла к параметрам заказа
Таблица ниже связывает типовые задачи трассировки с теми параметрами, которые нужно зафиксировать в спецификации.
| Задача узла | Что задать в спецификации | На что влияет решение |
|---|---|---|
| Поворот выпуска на стояк | Угол, наружный диаметр, толщина стенки, тип соединения под сварку | Число монтажных швов и объём сварочного контроля |
| Обход существующей конструкции | Угол с привязкой к фактической геометрии, длина врезки, подготовка кромок | Необходимость индивидуального раскроя и срок изготовления |
| Узел с периодической ревизией | Фланцевое исполнение, класс ответности, тип уплотнения | Возможность разборки без резки трубы |
| Разворот потока в коллекторе | Угол 180°, компактная геометрия, материал по среде | Расположение оборудования и габариты камеры |
| Среда с повышенной агрессивностью | Материал под среду, подтверждение стандарта, схема защиты стыка | Ресурс узла и периодичность ревизии |
Практический смысл таблицы в том, что ни одна строка не закрывается одним только диаметром. Даже простой поворот требует указания толщины стенки и способа соединения.
Отвод по технологии изготовления: сварной, штампованный или насадной
По технологии производства отводы делятся на сварные, штампованные и насадные. Различие не в геометрии, а в способе получения заготовки — именно с ним связаны методы монтажа и условия эксплуатации.
- Сварной — формируется из отдельных заготовок со сварным швом; применяется там, где геометрия и нагрузка допускают шовное исполнение.
- Штампованный — получается из цельной заготовки формовкой, обеспечивая однородность стенки на повороте.
- Насадной — рассчитан на установку с фиксацией по месту и адаптирован к специфичным схемам монтажа.
Выбор технологии имеет смысл обсуждать на этапе согласования узла вместе с давлением и средой: для ответственных участков однородность стенки на радиусе поворота ценится выше, чем экономия на заготовке.
Существенная деталь: способ монтажа и технология изготовления связаны. Если узел проектируется под сварку встык, тип исполнения должен обеспечивать нужную подготовку кромок; если под фланцевое соединение — геометрию посадочной плоскости.
Отвод и тип соединения: шесть вариантов и что они дают на монтаже
Третье решение — как отвод соединяется с трассой. Вариантов шесть, и они не взаимозаменяемы: выбор определяется проектом, давлением и требованиями к обслуживанию.
- Сварка — неразъёмное соединение, применяемое там, где ревизия узла в процессе эксплуатации не предполагается.
- Фланцы — разъёмное соединение для узлов, которые требуют периодического демонтажа оборудования или чистки.
- Термоплавкая и электросварка — исполнения для полимерных трасс, где стык образуется расплавом материала.
- Резьбовые соединения — для компактных участков малого диаметра, где требуется сборка без сварочного оборудования.
- Раструбные соединения — там, где узел собирается посадкой с последующей герметизацией.
Отвод во фланцевом исполнении разбирается без резки, поэтому именно его закладывают в узлы с периодической ревизией.
Главный критерий выбора — будущая ревизия. Узел, который придётся разбирать, проектируется разъёмным заранее: превратить сварной стык в разъёмное соединение на действующей трассе означает резку и остановку участка.
По области применения эти отводы охватывают системы водоснабжения, газоснабжения и электроснабжения, стальные конструкции, строительные проекты, машиностроение и химические трубопроводы. Везде они выполняют не только поворот трассы, но и регулирование давления и расхода среды, что делает их незаменимым компонентом системы.
Для тепловых сетей логичным дополнением становится труба в теплоизоляции: изоляция и материал стыка в таких системах выбираются вместе.
Приёмка и документы: что фиксируется до отгрузки
Отводы принимаются на площадке последними, но заказываются вместе с трубой — поэтому перечень документов лучше согласовать заранее, когда открывается вся партия.
- Подтверждение материала и соответствие стандарту, указанному в заявке.
- Документация по сварному шву для сварного исполнения.
- Геометрия: угол, диаметр, толщина стенки и состояние кромок под сварку.
- Маркировка и упаковка, позволяющие идентифицировать позицию без вскрытия партии.
Отвод в составе общей партии получает тот же комплект документов, что и труба: один стандарт, одна схема контроля и одна дата отгрузки.
Отдельно стоит проговорить упаковку. Позиции разного диаметра и разных углов на площадке часто приходят одной партией, и без внятной маркировки их приходится сортировать выборочным вскрытием. Маркировка по исполнению и по номеру позиции спецификации снимает эту работу: бригада сразу видит, куда каждая деталь идёт по узлу, а приёмка проходит без пересчёта всей партии.
Когда весь узел — труба, отводы и соединительные детали — заказан одной партией, документы сводятся в один комплект, а по каждой позиции подтверждается один и тот же стандарт.
Короткая проверка спецификации перед отправкой
Перед тем как спецификация уходит в расчёт, полезно пройти по списку ниже. Проверка занимает несколько минут и почти полностью снимает второй круг уточнений, который обычно съедает больше времени, чем сам подбор.
- Указан ли угол, а не только диаметр? Без него невозможно определить геометрию узла.
- Указаны ли материал и стандарт? От этого зависит исполнение стыка и состав документации на партию.
- Задан ли тип соединения? Ошибка здесь обнаруживается только на монтаже, когда уже ничего нельзя переделать.
- Увязана ли толщина стенки с толщиной трубы? Несовпадение переносит риск на сварной шов и требует дополнительной подготовки кромок по месту.
- Оговорена ли рабочая среда? По ней подбирается материал, а иногда и схема защиты поверхности.
- Фиксирован ли объём в штуках и тоннах с указанием длины? Это влияет и на расчёт цены, и на схему упаковки.
Если на все шесть пунктов есть ответ, заявка считается в один проход. Если хотя бы два пункта остались пустыми, стоит дополнить спецификацию заранее — до запуска партии, а не в процессе.
Частые вопросы
Можно ли заказать нестандартный угол? Да. Помимо распространённых 45°, 90° и 180° изготавливаются другие значения, например 60°, по индивидуальному заказу в соответствии с требованиями конкретного проекта.
Обязательно ли совпадение материала с материалом трубы? Да. Разнородные материалы в одном стыке образуют электрохимическую пару и переносят коррозионный риск на соединение.
Когда выбирать разъёмное соединение? Когда узел будет разбираться: для чистки, ревизии или замены оборудования. Решение принимается до монтажа, потому что сварной стык невозможно превратить в разъём без резки.
Чем отличается штампованное исполнение от сварного? Способом получения заготовки. Штампованное получают формовкой из цельной заготовки и обеспечивают однородность стенки на повороте, сварное формируют из отдельных заготовок со швом.
Что указать в заявке помимо диаметра? Угол, толщину стенки, материал, тип соединения, технологию изготовления, рабочую среду и стандарт приёмки.
Порядок выбора получается коротким: геометрия узла даёт угол, среда — материал, схема обслуживания — тип соединения, а ответственность участка — технологию изготовления. Четыре решения, принятые до размещения заказа, обходятся дешевле, чем один переделанный стык.
Подобрать исполнение под конкретный узел и подтвердить совпадение по стандарту поможет запрос в отдел поставок. Условия поставки и объём сопроводительной документации уточняются в разделе о компании.