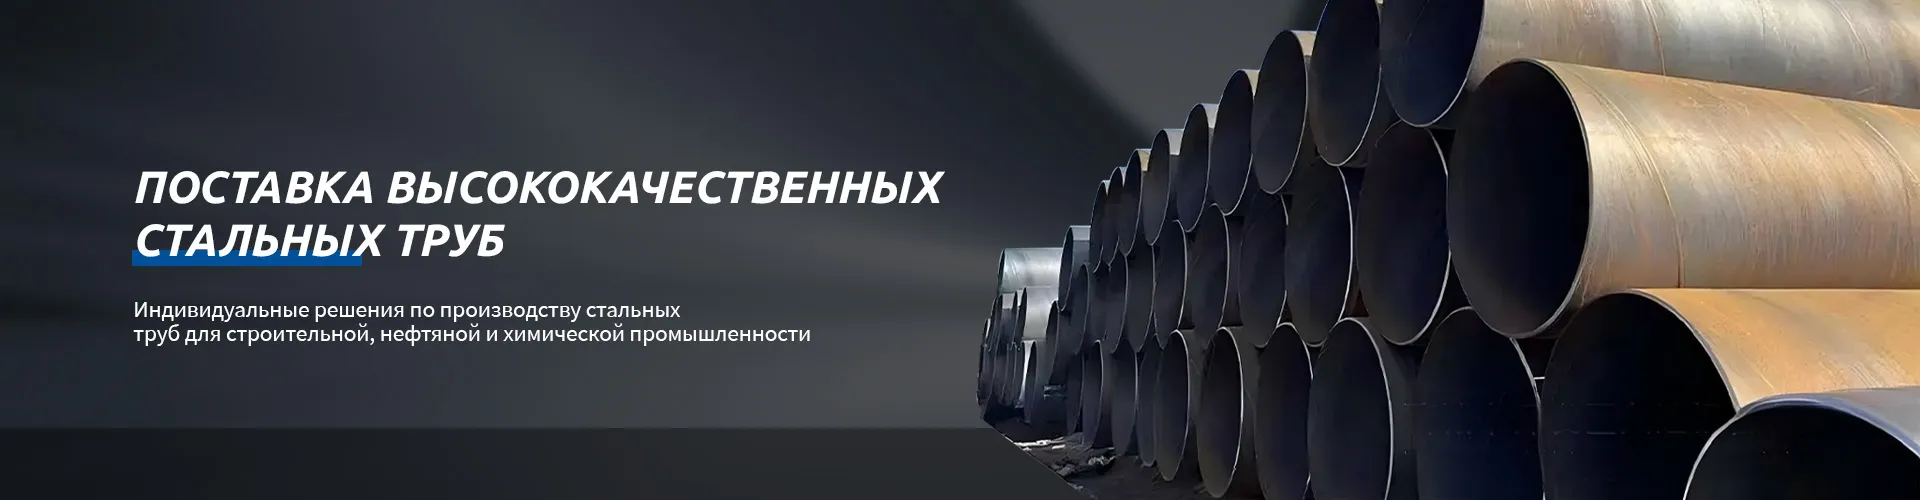
Производство спирально-шовных труб: технологии и решения
2026-10-19
Производство спирально-шовных труб — не просто этап в цепочке металлургического выпуска. Это точный баланс между геометрией листа, скоростью деформации, температурой сварки и контролем напряжений в шве. Мы запускали линии с диаметром 219 мм и до 3820 мм — и каждый раз сталкивались с одной и той же задачей: как сохранить прямолинейность шва при угле навивки 25–60°, не допустив перекоса кромок или «морщин» на поверхности.
Технология, а не только оборудование
Спирально-шовные трубы формируют не по принципу «загнули и сварили». Основа — прецизионная размотка рулона, стабильное натяжение (от 80 до 220 кН), строгая регулировка угла подачи ленты и многоточечный контроль формы заготовки перед сваркой. На нашем производстве в Цзянмэне мы используем станки с ЧПУ-управлением, где отклонение угла навивки не превышает ±0,3°. Именно это позволяет гарантировать равномерную толщину шва и исключить локальные зоны ослабления — частую причину отказов при гидроиспытаниях.
Сварка выполняется двумя методами: SAW (под флюсом) и FCAW (самозащитной порошковой проволокой). Первый — для труб толщиной от 8 мм, второй — при работе с Q355B в условиях повышенной влажности. Ключевой момент: мы не просто варим. Мы контролируем тепловложение в реальном времени. Слишком высокое — вызывает хрупкость ЗТВ, слишком низкое — приводит к непровару. Оптимальный диапазон — 1,8–2,4 кДж/мм. Его соблюдение проверяют не по показаниям панели, а по микроструктуре шва под микроскопом после каждой смены.
Когда стандарты становятся инструментом, а не формальностью
GB/T 9711–2017 — не просто набор цифр. Это карта эксплуатационных рисков. Например, требование к ударной вязкости при –20 °C (минимум 45 Дж) напрямую связано с работой труб в северных регионах России и Казахстана. А норма по остаточным напряжениям в зоне шва (не более 120 МПа) — ответ на частые случаи коррозионного растрескивания в агрессивных средах.
Мы не просто «соответствуем» стандартам. Мы адаптируем их. Если заказчик указывает API 5L PSL2 для магистрального газопровода, мы добавляем ультразвуковой контроль 100 % шва по ГОСТ Р ИСО 10893-11, делаем термообработку после сварки и проводим испытание на стойкость к HIC (водородному растрескиванию). Такие решения не входят в базовую комплектацию — но они предотвращают аварии через 3–5 лет эксплуатации.
Антикоррозионная защита: не покрытие, а система
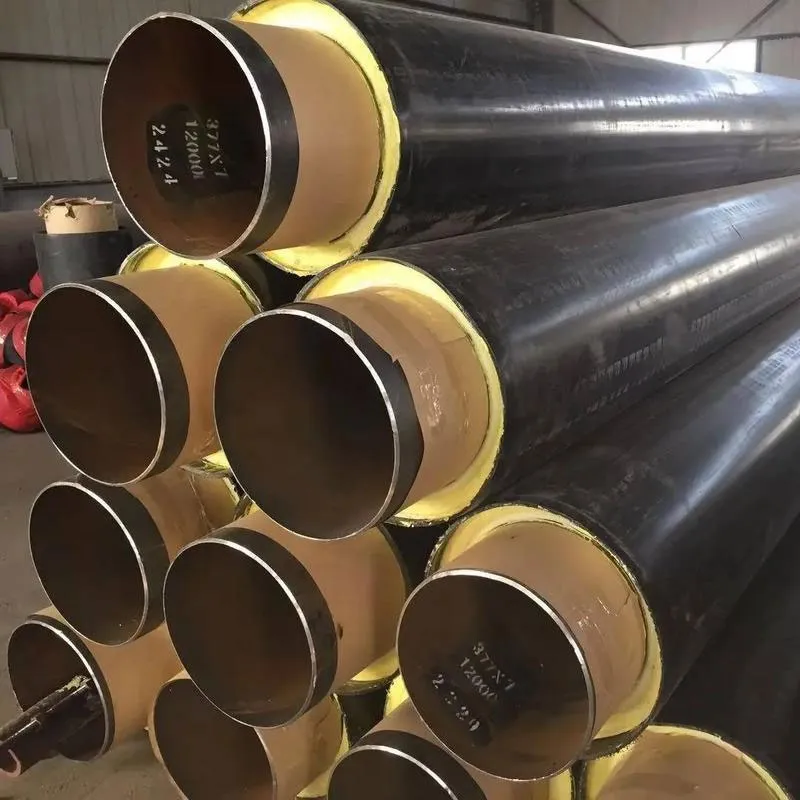
Битумно-тканевая изоляция «три масла — две ткани» работает, но только если её наносят при +15…+30 °C и относительной влажности ниже 75 %. При выходе за эти рамки — пузыри, отслоения, сквозные каналы. Поэтому у нас в Шуньдэ действует климатизированный антикоррозионный цех с автоматической системой контроля параметров окружающей среды.
Для внутренней защиты мы не используем универсальные эпоксидные составы. Выбираем по назначению: цементное покрытие — для водопроводов (соответствует СанПиН 2.1.4.1074–01), эпоксидно-стеклочешуйчатое — для нефтепродуктов, нетоксичный полимер 8710 — для пищевых и питьевых систем. Каждый слой проходит измерение толщины вихретоковым методом — с точностью до 5 мкм.
Почему выбор производителя решает всё
Производство спирально-шовных труб требует вертикальной интеграции. Нельзя купить лист «по ГОСТ», а потом ждать, что он идеально ляжет в спираль. Мы контролируем весь цикл: от закупки рулонов с сертификатами химсостава и механических свойств до финального гидравлического испытания при 1,5×Рраб. Входной контроль — не формальность: каждая партия листа проходит рентгеновскую дефектоскопию поверхности и испытание на растяжение на образцах, вырезанных строго по направлению прокатки.
Наши трубы применяются в магистральных газопроводах Узбекистана, в системах водоснабжения в Саудовской Аравии, в опорах ветрогенераторов в Южной Африке. Но главный показатель — не география, а повторные заказы. Более 68 % клиентов возвращаются через 12–18 месяцев. Потому что знают: если указано 22 мм толщины стенки — это не «в среднем», а 22,0±0,5 мм по всему периметру. Потому что при получении трубы диаметром 3200 мм заказчик получает не «примерно круглую» заготовку, а изделие с овальностью не более 0,75 % — как того требует SY/T 5037–2012.
Производство спирально-шовных труб — это не массовый выпуск, а инженерный процесс с обратной связью на каждом метре. Тот, кто его понимает, не ищет «дешевле». Он ищет «точнее».